Alineación de Muelas Planas con Comparador de Reloj: Runout Axial y Calzas Sub-5 µm
1. Física del Desalineamiento: Runout Axial vs Conicidad Radial
El comportamiento hidráulico de una pastilla de espresso depende críticamente del espacio de corte interfacial (gap) entre las muelas. En un molino ideal, la separación geométrica es constante en los 360° de la circunferencia exterior de descarga.
Cuando existe un error de paralelismo angular (runout axial, medido como Total Indicated Runout o TIR), la distancia entre las aristas de corte varía periódicamente durante cada rotación:
Donde TIR representa la lectura total del comparador de reloj en la pista de salida y φ es el desfase angular del punto de máxima elevación.
A una velocidad típica de 1400 RPM, un TIR de tan solo 20 µm produce los siguientes desajustes físicos medidos:
- Zona de aplastamiento excéntrico: Las partículas atrapadas en el sector de menor gap sufren cizallamiento hiperfino continuo, disparando el porcentaje de polvo menor a 100 µm (D₁₀) hasta en un 18%.
- Zona de escape balístico: En el sector opuesto, el gap se expande 20 µm por encima de la calibración, permitiendo el paso de fragmentos de 800 a 1000 µm sin remoler.
- Inestabilidad del punto cero (*chirp point*): El contacto metálico inicial ocurre en un único arco de apenas 20° a 40°, impidiendo utilizar el rango micrométrico fino sin fricción localizada y calentamiento espurio.
2. Comparativa Metrológica: Test de Rotulador vs Comparador de Reloj
El procedimiento habitual entre aficionados consiste en el ensayo cualitativo de frotamiento de tinta (*dry-erase marker test*). No obstante, el análisis de laboratorio revela discrepancias notables respecto a una medición micrométrica cuantitativa.
| Parámetro / Ensayo | Test de Rotulador (Marker Wipe) | Comparador de Reloj Centesimal (0.01 mm) | Comparador Milesimal Digital (0.001 mm) |
|---|---|---|---|
| Tipo de Medición | Cualitativa (contacto binario) | Cuantitativa analógica | Cuantitativa digital directa |
| Resolución Real | ≈ 10 a 15 µm (según capa de tinta) | 10 µm (0.01 mm por división) | 1 µm (0.001 mm / micra) |
| Aislamiento de Causa | No distingue eje, cámara o muela | Aísla runout de eje, soporte y muela | Mapeo topográfico 3D de la pista |
| Riesgo Mecánico | Fricción en seco de las aristas (*chirp*) | Nulo (rotación manual sin contacto) | Nulo (rotación manual controlada) |
| Tolerancia Final Alcanzable | TIR ≤ 12 µm (wipe > 85%) | TIR ≤ 5 µm | TIR ≤ 2 µm |
3. Protocolo de Inspección Paso a Paso
Para lograr un paralelismo axial con tolerancia inferior a 5 µm (0.005 mm), se debe seguir un orden metrológico estricto que distinga entre la irregularidad del asiento del soporte y la planitud intrínseca de la muela:


- Limpieza Ultrasónica de Asientos: Desmontar las muelas y eliminar cualquier resto microcristalino de aceites de café polimerizados tanto en el lecho del portamuelas como en la parte dorsal de las muelas. Una partícula de polvo de 10 µm aprisionada bajo un tornillo falsea el alineamiento completo.
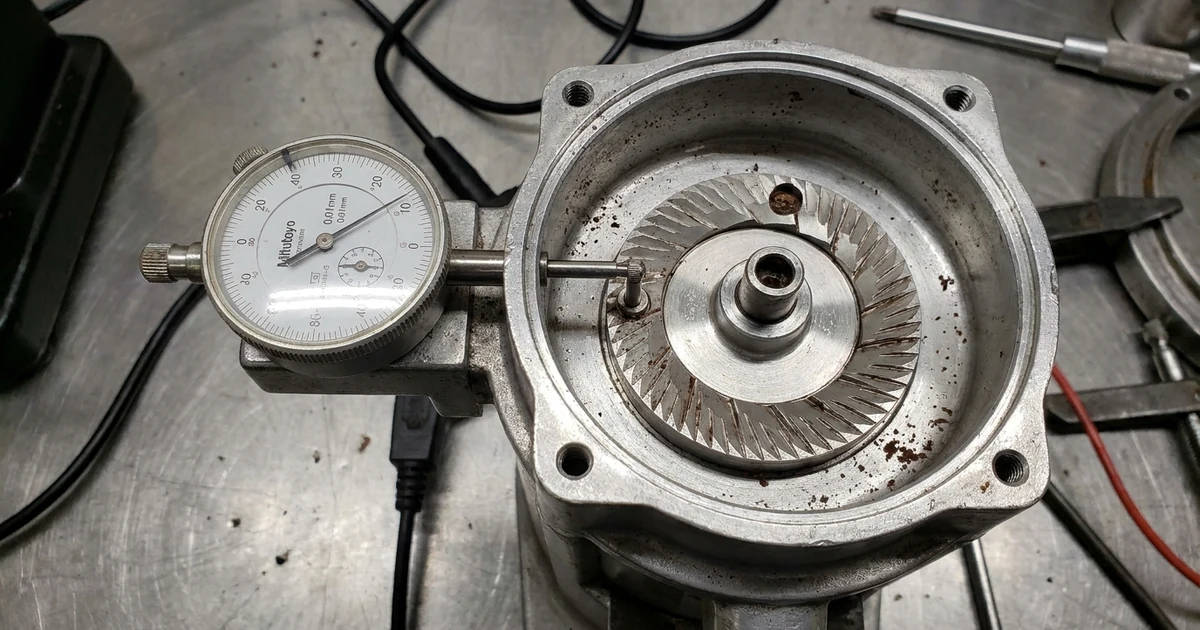
- Medición del Asiento Rotatorio (Carrier Runout): Fijar la base magnética o abrazadera del comparador al chasis del molino. Colocar el palpador sobre la pista de apoyo plana del portamuelas giratorio. Girar el eje con la mano 360°. Si el alabeo de la base de latón o aluminio supera 8 µm, el problema reside en el eje del motor o los rodamientos.
- Montaje con Secuencia de Apriete en Cruz: Instalar la muela inferior apretando los 3 tornillos en incrementos sucesivos de par (apriete en estrella a 0.5 Nm, luego 1.0 Nm). Medir el runout en el borde plano exterior (*out-of-plane runout*).
- Mapeo Angular y Calzado con Aluminio (*Shimming*): Identificar el sector donde el reloj marca la lectura más baja (depresión). Aflojar los tornillos correspondientes e insertar cuñas cortadas en arco de papel de aluminio comercial (espesor nominal de 12 a 15 µm por lámina). Repetir la lectura del comparador hasta que la aguja se mantenga dentro de un rango de oscilación inferior a media división (≤ 5 µm).
4. Demostración en Banco de Pruebas: Procedimiento Práctico
A continuación se ilustra el procedimiento físico de verificación de contacto y paralelismo en molinos planos monofásicos:
5. Impacto en la Resistencia Hidráulica de la Pastilla
Una muela plana alineada a menos de 5 µm de TIR modifica radicalmente la percolación del espresso bajo presión de 9 bar:
- Permeabilidad Intrínseca (k): Al suprimir la generación descontrolada de finos migratorios, la permeabilidad media del lecho aumenta de 0.8 × 10⁻¹³ m² a 1.4 × 10⁻¹³ m², permitiendo moler sustancialmente más fino sin ahogar la bomba vibratoria.
- Rendimiento de Extracción (EY): Se incrementa el techo práctico de extracción en un 1.2% a 1.8% sin astringencia residual, alcanzando un 21.5% - 22.5% de EY en ratios estándar 1:2.
- Homogeneidad del Frente Húmedo: La velocidad de saturación transversal en el portafiltro desnudo muestra un flujo radial continuo sin sectores secos periféricos ni puntos de canalización preferencial.