Alineación de Molinos Cónicos: Deflexión de Eje, Runout y Fines en Espresso
En el diseño de molinos de café para espresso, existe la concepción errónea de que las muelas cónicas son inmunes a los problemas de alineación debido a su geometría auto-centrante de cono macho y hembra. Sin embargo, bajo el par resistente generado durante la fractura de granos de tueste claro de alta densidad (torque dinámico de 1.8 a 3.2 N·m a 400 rpm), la componente de empuje radial induce una deflexión elástica no despreciable en el eje motriz. Un runout dinámico superior a 50 µm distorsiona la holgura perimetral en más de un 35%, produciendo simultáneamente un exceso de microfinos por frotamiento en el lado comprimido y fragmentos gruesos no erosionados en el lado opuesto.
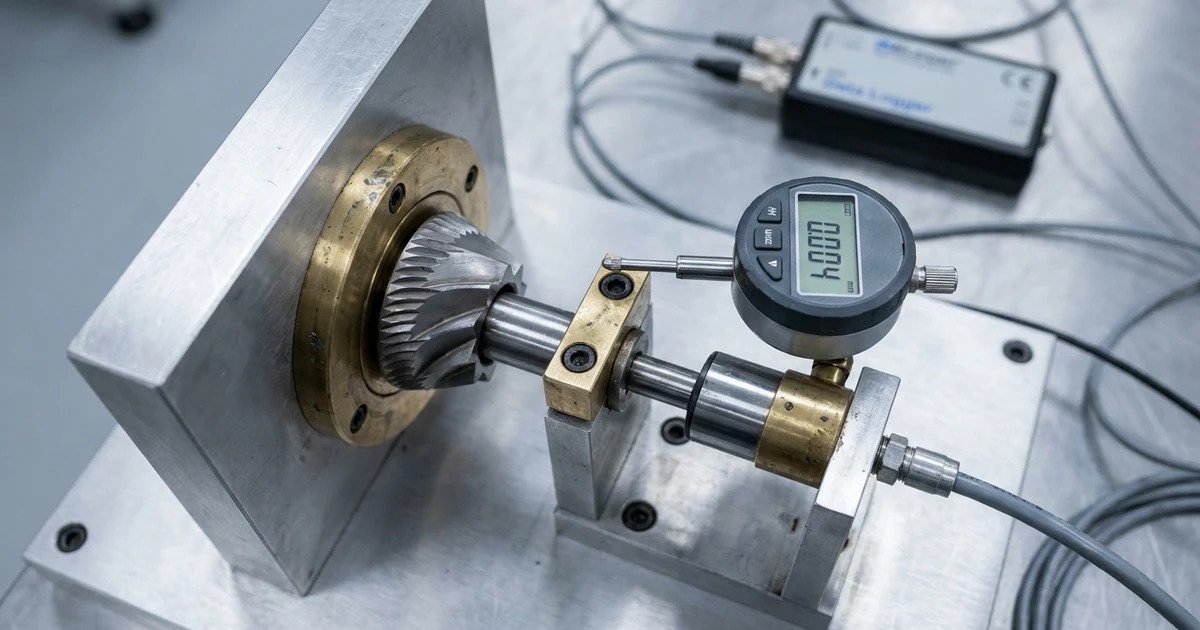
1. Cinemática de la Muela Cónica: Fuerzas Radiales vs Axiales
A diferencia de un molino de muelas planas donde las caras de corte son ortogonales al vector de rotación y el esfuerzo predominante es puramente axial, en un conjunto cónico el ángulo de ataque de las estrías (típicamente entre 30° y 45° respecto al eje Z) descompone la fuerza total de cizallamiento F_total en dos vectores fundamentales:
- Componente Axial (F_z): Empuja el cono central hacia arriba o hacia abajo en función de la dirección helicoidal de las estrías, comprimiendo los rodamientos axiales o el mecanismo de ajuste micrométrico.
- Componente Radial (F_r): Fuerza lateral perpendicular al eje generada por la asimetría temporal en la alimentación de granos (los granos no se fracturan uniformemente en los 360° del perímetro simultáneamente, sino en puntos discretos de rotura).
Esta fuerza radial instantánea F_r, que alcanza picos de entre 45 N y 120 N durante la molienda de cafés lavados densos de gran altitud, somete al eje motriz a un momento flector M = F_r · L, donde L es la distancia en voladizo entre el rodamiento inferior de soporte y el centro de masa de la muela cónica.
| Variable Mecánica y Metrológica | Molino Cónico Manual / Entry-Level | Molino Cónico Prosumer Monodosis | Molino Comercial de Alta Rigidez |
|---|---|---|---|
| Diámetro de Eje Central | 8.0 – 10.0 mm | 12.0 – 15.0 mm | 18.0 – 25.0 mm |
| Distancia entre Apoyos de Rodamientos | 35 – 45 mm | 65 – 85 mm | > 110 mm |
| Clase de Precisión de Rodamientos | ABEC 1 / Estándar | ABEC 5 / 7 Sellados | Rodamientos de Contacto Angular P4 |
| Runout Radial en Vacío (TIR) | 0.06 – 0.14 mm (60–140 µm) | 0.015 – 0.035 mm (15–35 µm) | < 0.008 mm (< 8 µm) |
| Deflexión Bajo Carga Dinámica (100 N) | 40 – 85 µm adicionales | 10 – 22 µm adicionales | < 4 µm adicionales |
| Variación Relativa del Gap de Molienda | ±45% a ±65% | ±12% a ±18% | < ±5% |
| Fracción de Finos Sub-30 µm Generada | 24 – 32% (Bimodal disperso) | 16 – 20% (Controlado) | 11 – 14% (Uniforme) |
2. Mecánica de la Deflexión: Descomposición Gráfica de Fuerzas
Cuando el eje cede elásticamente ante el esfuerzo lateral, el cono macho se desplaza angularmente respecto al eje cilíndrico de simetría de la muela exterior fija. Como el canal convergente de salida para molienda de espresso tiene una holgura nominal h_gap de aproximadamente 100 µm a 140 µm, un desplazamiento excéntrico de apenas 50 µm provoca que el espacio en un extremo se reduzca a 70 µm, mientras que en el punto diametralmente opuesto se ensancha hasta 170 µm.
3. Consecuencias Reológicas: Bimodalidad Ensanchada y Taponamiento Hidráulico
El perfil granulométrico resultante de un molino cónico con alto runout dinámico no exhibe una distribución bimodal limpia (un pico agudo de finos de fractura celular a 40 µm y un pico principal unimodal a 380 µm), sino un ensanchamiento descontrolado de la dispersión de tamaños:
1. Generación de Microfinos Sub-20 µm: En el semiperímetro donde el gap se estrecha por debajo de 70 µm, las partículas no se cortan limpiamente por las aristas afiladas, sino que sufren fricción abrasiva y remolienda repetida. Estos microfinos coloidales presentan una velocidad de sedimentación hidrodinámica casi nula y migran verticalmente con el flujo hacia el fondo de la cesta del portafiltro, bloqueando los orificios de la malla y disparando la resistencia de Darcy.
2. Escape de Fragmentos Gruesos (Boulders > 500 µm): En el semiperímetro opuesto, el gap sobredimensionado permite el paso de fragmentos de endospermo que no completan su desintegración. Durante la extracción a 9 bar de presión, estos fragmentos gruesos presentan un área superficial específica insuficiente, sufriendo una sub-extracción severa con un rendimiento local de extracción (EY) inferior al 14%.
La coexistencia de sub-extracción y sobre-extracción en la misma pastilla de café genera la típica taza astringente, seca y amarga con baja claridad de notas florales o ácidas, un síntoma clásico erróneamente atribuido a la química del agua o al perfil de tueste.


4. Procedimiento de Medición con Comparador Centesimal
Para cuantificar el Total Indicator Reading (TIR) estático y dinámico en un molino cónico doméstico, el protocolo instrumental estándar requiere los siguientes pasos:
- Desacoplo y Limpieza Ultrasónica: Retirar el conjunto de muelas y sumergir el eje y los asientos mecánicos en baño ultrasónico con solvente alcohólico para eliminar películas polimerizadas de aceites de café que falsean las lecturas de contacto.
- Montaje del Comparador Mecánico: Fijar un soporte magnético o mordaza rígida al chasis exterior del molino. Posicionar el palpador centesimal (con punta de rubí o acero endurecido) perpendicular a la superficie cilíndrica del eje motriz, justo por encima del cono macho.
- Medición Estática de Excentricidad: Girar el eje manualmente a baja velocidad (10 a 20 rpm) sin café. Anotar la oscilación máxima de la aguja. Un valor superior a 0.025 mm (25 µm) indica desalineación intrínseca de los rodamientos o mecanizado deficiente de los asientos.
- Ensayo de Carga Radial Simulada: Aplicar una fuerza transversal constante de 50 N sobre la punta del eje mediante un dinamómetro calibrado mientras se registra la deflexión en el dial. Si la aguja se desplaza más de 30 µm adicionales, el conjunto adolece de falta de rigidez torsional y requerirá reducir la velocidad de molienda (rpm) o migrar a muelas con recubrimientos de menor fricción (TiN o DLC).
5. Estrategias de Mitigación en Taller y Calibración Práctica
Si la medición con reloj comparador confirma un runout excesivo pero no se dispone de un torno para rehacer los alojamientos de rodamientos, existen intervenciones mecánicas para minimizar su repercusión en la extracción de espresso:
- Indexación Rotacional a Cuatro Cuadrantes: Desatornillar el anillo exterior y montarlo girado 90°, 180° y 270°. En muchos chasis de aluminio inyectado, la acumulación de tolerancias (*tolerance stacking*) se cancela parcialmente en una orientación angular específica, reduciendo el TIR total en hasta un 40%.
- Uso de Calzas de Cobre o Latón de 10–20 µm: En molinos donde el anillo exterior presenta holgura en su cavidad receptora, la inserción de láminas centesimales calibradas en el lado de mayor apertura permite recentrar la trayectoria coaxial del cono.
- Reducción de Velocidad de Giro (RPM): En molinos cónicos con motor DC regulable, disminuir la velocidad de 1200 rpm a 400–600 rpm reduce la tasa de impacto dinámico dF/dt, disminuyendo la magnitud de los picos de deflexión lateral y homogeneizando la tasa de alimentación por gravedad.
Última revisión: 2026-11-10. Changelog: Publicación inicial con modelo cinemático de deflexión elástica por carga radial en muelas cónicas y protocolos de medición con comparador centesimal.